

A forgácsolási paraméterek különböző anyagokhoz ásós fúróbetéttel történő beállítása döntő szempont az optimális teljesítmény és hatékonyság elérése érdekében a megmunkálási műveletekben. Az ásós fúróbetétek szállítójaként megértem annak jelentőségét, hogy pontos útmutatást adjunk ügyfeleinknek. Ebben a blogbejegyzésben megosztok néhány betekintést arról, hogyan lehet beállítani a forgácsolási paramétereket különböző anyagokhoz ásós fúróbetét használatakor.
Az ásó fúróbetétek alapjainak megismerése
Mielőtt belemerülne a vágási paraméterek beállításának részleteibe, elengedhetetlen, hogy alapvető ismeretekkel rendelkezzen az ásófúró lapkákról. Az ásófúró lapkákat nagy sebességű fúrási műveletekhez tervezték sokféle anyagban. Számos előnnyel rendelkeznek, mint például a nagy anyageltávolítási sebesség, a jó forgácselszívás és a nagy átmérőjű lyukak fúrásának lehetősége.
Az ásós fúróbetét vágási teljesítménye számos tényezőtől függ, beleértve a fúrandó anyagot, a lapka geometriáját és a forgácsolási paramétereket. A fő vágási paraméterek, amelyeket módosítani kell, a vágási sebesség (Vc), az előtolás (f) és a fogásmélység (ap).
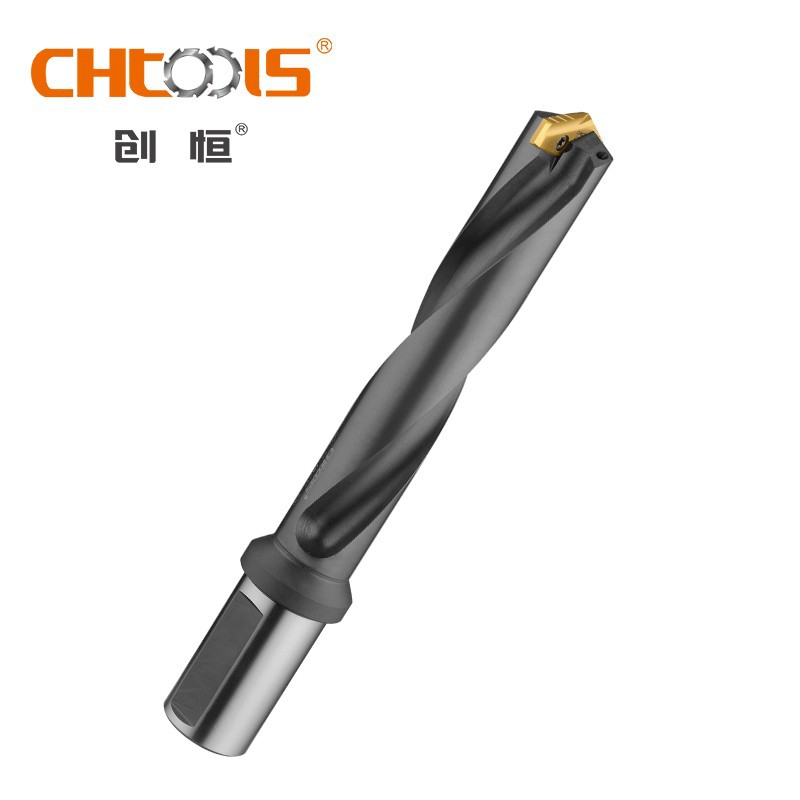

Vágási paraméterek különböző anyagokhoz
1. Alumínium
Az alumínium puha és rugalmas anyag, ami viszonylag könnyen megmunkálhatóvá teszi. Alumínium ásós fúróbetéttel történő fúrásakor nagyobb vágási sebesség alkalmazható a keményebb anyagokhoz képest.
- Vágási sebesség (Vc): Alumínium esetén a vágási sebesség 100-300 m/perc között lehet. A nagyobb vágási sebesség jobb felületminőséget és nagyobb anyagleválasztási sebességet biztosít. Fontos azonban, hogy a vágási sebesség ne legyen túl nagy, mert ez a szerszám túlzott kopásához vezethet.
- Előtolási sebesség (f): Az alumínium előtolási sebessége 0,1 - 0,3 mm/fordulat között állítható be. A nagyobb előtolás növelheti az anyagleválasztási sebességet, de azt egyensúlyban kell tartani a vágási sebességgel, hogy elkerüljük a forgács eltömődését és a rossz felületminőséget.
- Vágásmélység (ap): Az alumínium fogásmélysége a fúró átmérőjének 3-5-szöröse lehet. Ez hatékony fúrást tesz lehetővé, és csökkenti a szükséges menetek számát.
2. Acél
Az acél az alumíniumhoz képest keményebb és nehezebben megmunkálható anyag. Acél ásós fúróbetéttel történő fúrásakor általában alacsonyabb vágási sebességre és előtolási sebességre van szükség.
- Vágási sebesség (Vc): Lágyacél esetén a vágási sebesség 30-80 m/perc között lehet. Nagy szilárdságú acél esetén előfordulhat, hogy a vágási sebességet tovább kell csökkenteni 10-30 m/perc értékre. Az alacsonyabb vágási sebesség csökkenti a szerszámkopást és a hőképződést.
- Előtolási sebesség (f): Az acél előtolási sebessége 0,05 - 0,2 mm/fordulat között állítható be. Alacsonyabb előtolás szükséges a túlzott szerszámterhelés elkerülése és a jó forgácsképződés biztosítása érdekében.
- Vágásmélység (ap): Az acél fogásmélysége általában a fúró átmérőjének 2-3-szorosára korlátozódik. Ez segít megőrizni a fúrási folyamat stabilitását és csökkenti a szerszámtörés kockázatát.
3. Öntöttvas
Az öntöttvas törékeny anyag, jó megmunkálhatósággal. Az öntöttvas ásós fúróbetéttel történő fúrásakor a forgácsolási paramétereket úgy kell beállítani, hogy figyelembe vegyék az öntöttvas egyedi tulajdonságait.
- Vágási sebesség (Vc): Az öntöttvas vágási sebessége 40-100 m/perc között lehet. A mérsékelt vágási sebesség segít az anyagleválasztási sebesség és a szerszám élettartama közötti jó egyensúly elérésében.
- Előtolási sebesség (f): Az öntöttvas előtolási sebessége 0,1 - 0,25 mm/fordulat között állítható be. Az acélhoz képest valamivel nagyobb előtolás használható, mivel az öntöttvas forgács törékenyebb és könnyebben törhető.
- Vágásmélység (ap): Az öntöttvas fogásmélysége a fúró átmérőjének 3-4-szerese lehet. Ez hatékony fúrást tesz lehetővé, és csökkenti a menetek számát.
A vágási paraméterek beállítását befolyásoló tényezők
A fúrandó anyagon kívül számos egyéb tényező is befolyásolhatja a vágási paraméterek beállítását.
1. Szerszámgeometria
Az ásós fúróbetét geometriája döntő szerepet játszik a vágási teljesítmény meghatározásában. A különböző dőlésszögű, hézagszögű és vágóélgeometriájú lapkák különböző anyagokhoz alkalmasak. Például a pozitív dőlésszöget általában előnyben részesítik lágy anyagoknál, például alumíniumnál, mivel csökkenti a forgácsolási erőket és javítja a forgácsáramlást. Másrészt a negatív dőlésszög alkalmasabb lehet keményebb anyagokhoz, például acélhoz, mivel jobb élszilárdságot biztosít.
2. Szerszámgép képességek
A forgácsolási paraméterek beállításakor figyelembe kell venni a szerszámgép képességeit, így teljesítményét, orsófordulatszámát és előtolási tartományát is. Ha a szerszámgép teljesítménye korlátozott, előfordulhat, hogy nem képes nagy vágási sebességet és előtolást támogatni. Ilyen esetekben a vágási paramétereket ennek megfelelően kell beállítani, hogy elkerüljük a gép túlterhelését.
3. Hűtőfolyadék és kenés
A megfelelő hűtőfolyadék és kenés elengedhetetlen a vágási teljesítmény és a szerszám élettartamának fenntartásához. A hűtőfolyadékok segítenek csökkenteni a hőtermelést, eltávolítani a forgácsot és javítják a felület minőségét. Különböző anyagok fúrásakor a hűtőfolyadék típusát és áramlási sebességét be kell állítani. Például az alumíniumhoz általában vízbázisú hűtőfolyadékokat használnak, míg az olajalapú hűtőfolyadékok alkalmasabbak lehetnek acélhoz és öntöttvashoz.
A vágási paraméterek megfelelő beállításának fontossága
A vágási paraméterek megfelelő beállítása több okból is kulcsfontosságú.
- Szerszámélettartam: A megfelelő forgácsolási paraméterek használatával jelentősen meghosszabbítható az ásós fúróbetét éltartam. Ez csökkenti a szerszámcserék gyakoriságát és csökkenti a teljes megmunkálási költséget.
- Felületi kidolgozás: A vágási paraméterek közvetlen hatással vannak a fúrt furat felületi minőségére. A vágási sebesség, az előtolás és a vágásmélység beállításával jobb felületminőség érhető el, ami számos alkalmazásnál fontos.
- Termelékenység: Az optimális forgácsolási paraméterek növelhetik az anyagleválasztási sebességet és csökkenthetik a megmunkálási időt. Ez nagyobb termelékenységet és jobb hatékonyságot eredményez a gyártási folyamatban.
Hol találhatók a megfelelő ásófúró alkatrészek
Ha kiváló minőségű ásós fúró alkatrészeket keres, széles termékskálát kínálunk. Felfedezheti nálunkÁsó fúrótartó,Helyezze be a fúrót, ésKeményfém ásófúró betéthonlapunkon. Ezeket a termékeket úgy tervezték, hogy megfeleljenek a különböző megmunkálási alkalmazások sokrétű igényeinek.
Következtetés
A forgácsolási paraméterek beállítása különböző anyagokhoz ásós fúróbetéttel összetett, de elengedhetetlen feladat. Az anyagok tulajdonságainak, a szerszámgép képességeinek, valamint a megfelelő szerszámgeometria és hűtőfolyadék-használat fontosságának megértésével optimális vágási teljesítmény érhető el. Az ásós fúróbetét beszállítójaként elkötelezettek vagyunk amellett, hogy ügyfeleinknek a legjobb termékeket és műszaki támogatást nyújtsuk. Ha bármilyen kérdése van, vagy további segítségre van szüksége a forgácsolási paraméterek konkrét alkalmazásának megfelelő beállításához, kérjük, forduljon hozzánk részletes megbeszélés és lehetséges beszerzés érdekében. Várjuk, hogy együtt dolgozhassunk megmunkálási műveleteinek javítása érdekében.
Hivatkozások
- "Megmunkálási kézikönyv", Industrial Press Inc.
- "Vágószerszám-mérnökség", Gyártómérnökök Társasága


